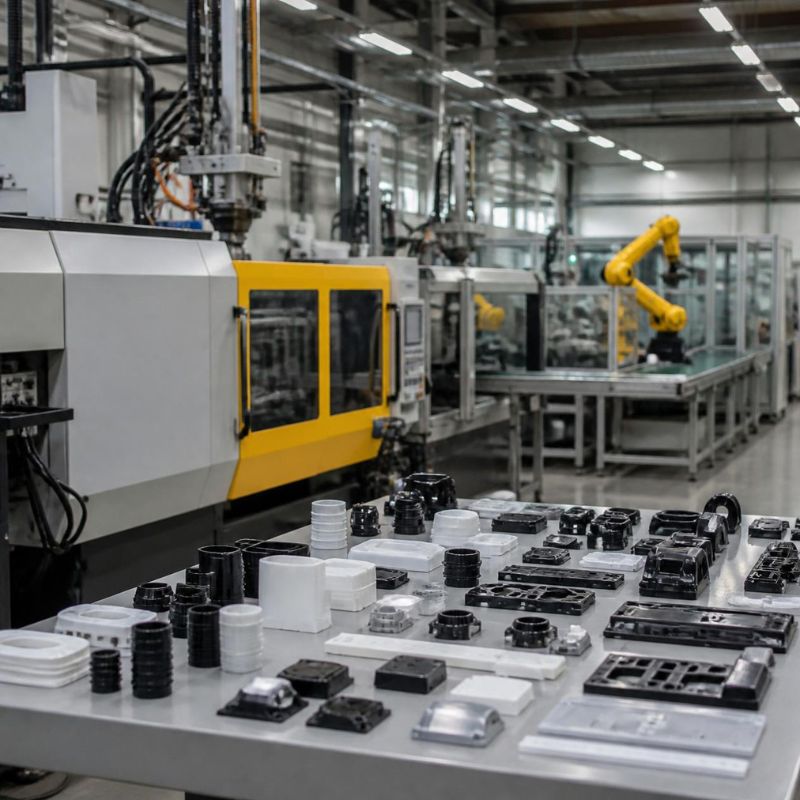
Przekazanie własnej formy do zakładu przetwórstwa tworzyw pozwala klientowi uruchomić produkcję bez konieczności wykonywania nowego narzędzia. Sam fakt, że forma wcześniej pracowała na innej wtryskarce, nie oznacza jednak, że można ją zamontować na dowolnej maszynie i od razu rozpocząć seryjne wykonywanie detali. Każde narzędzie powinno zostać najpierw zidentyfikowane i ocenione pod względem technicznym.
Na początku warto zebrać podstawowe informacje: producenta formy, jej oznaczenie, liczbę gniazd, rok wykonania, rodzaj obsługiwanego materiału oraz dotychczasową historię eksploatacji. Bardzo przydatna jest dokumentacja konstrukcyjna i technologiczna. Jeśli forma pracowała już w innym przedsiębiorstwie, szczególnie cenne okazują się zapisane parametry poprzedniej produkcji oraz informacje dotyczące przeprowadzonych napraw.
Im więcej wiadomo o narzędziu przed pierwszą próbą, tym łatwiej zaplanować jego uruchomienie bez zbędnych przestojów.
Kontrola stanu technicznego pozwala wykryć zużycie i uszkodzenia jeszcze przed montażem na maszynie
Powierzchowne oględziny nie zawsze wystarczają do oceny kondycji używanej formy. Narzędzie może z zewnątrz wyglądać poprawnie, a jednocześnie posiadać zużyte elementy prowadzące, niesprawne wypychacze albo zanieczyszczony układ chłodzenia.
Przed rozpoczęciem produkcji warto skontrolować przede wszystkim powierzchnie formujące, płaszczyzny podziału, prowadzenia, elementy ruchome, wypychacze oraz miejsca doprowadzenia tworzywa. Ślady korozji, wgniecenia, zarysowania czy nadmierne luzy powinny zostać odnotowane.
Szczególną uwagę trzeba poświęcić powierzchniom odpowiedzialnym za szczelne zamknięcie narzędzia. Ich uszkodzenie może prowadzić do powstawania wypływek, a próba kompensowania problemu poprzez nadmierne zwiększanie siły zwarcia nie usuwa rzeczywistej przyczyny.
Wymiary formy trzeba porównać z przestrzenią roboczą dostępnych wtryskarek
Jednym z pierwszych pytań technicznych jest możliwość fizycznego zamontowania narzędzia na konkretnej wtryskarce. Należy sprawdzić wymiary zewnętrzne formy, jej wysokość oraz sposób mocowania.
Znaczenie ma przede wszystkim rozstaw kolumn maszyny. Forma musi zmieścić się w dostępnej przestrzeni albo istnieć musi odpowiednia technicznie metoda jej montażu. Ważne są także minimalna i maksymalna wysokość formy obsługiwana przez wtryskarkę oraz droga otwarcia.
Nie wystarczy przy tym, że narzędzie po prostu mieści się w maszynie. Po otwarciu musi pozostać wystarczająco dużo miejsca, aby detal oraz ewentualny układ wlewowy mogły zostać bezpiecznie usunięte. Przy zastosowaniu robota odbierającego wypraski należy dodatkowo uwzględnić przestrzeń niezbędną do jego pracy.
Siła zwarcia maszyny musi odpowiadać powierzchni oraz charakterystyce produkowanego detalu
Kolejnym etapem jest sprawdzenie wymaganej siły zwarcia. Podczas wtrysku uplastycznione tworzywo wywiera nacisk na powierzchnie gniazda i dąży do otwarcia formy. Wtryskarka musi dysponować odpowiednim zapasem siły, aby utrzymać narzędzie w prawidłowym położeniu.
W analizie uwzględnia się między innymi rzutowaną powierzchnię wypraski, liczbę gniazd, układ wlewowy oraz przewidywane ciśnienie występujące w formie. Znaczenie ma również rodzaj tworzywa i geometria produktu.
Maszyny nie powinno się dobierać wyłącznie według gabarytów formy. Narzędzie może fizycznie pasować do niewielkiej wtryskarki, lecz wymagania procesu mogą przekraczać możliwości jej układu zamykania.
Jednostka wtryskowa musi być dostosowana do ilości i rodzaju przetwarzanego materiału
Kompatybilność z układem zamykania to dopiero połowa analizy. Trzeba również sprawdzić jednostkę wtryskową. W każdym cyklu maszyna musi uplastycznić i podać odpowiednią ilość tworzywa potrzebną do wypełnienia wszystkich gniazd oraz układu wlewowego.
Weryfikacji wymaga między innymi możliwa wielkość wtrysku, średnica ślimaka, dostępne ciśnienie oraz wydajność uplastyczniania. Szczególnej uwagi wymagają duże wypraski oraz formy wielogniazdowe, w których zużycie granulatu podczas pojedynczego cyklu może być znaczne.
Nie bez znaczenia pozostaje rodzaj tworzywa. Inne warunki przetwarzania dotyczą PP, inne ABS, PA czy tworzyw konstrukcyjnych wzmacnianych włóknem. Jeżeli forma była projektowana dla określonego materiału, przed zmianą surowca należy ocenić wpływ takiej decyzji na proces oraz gotowy produkt.
Układ chłodzenia powierzonej formy wymaga sprawdzenia przed pierwszym uruchomieniem
Sprawne chłodzenie ma ogromny wpływ na czas cyklu oraz stabilność wymiarową detalu. W przypadku formy, której historia nie jest dokładnie znana, stan kanałów chłodzących może być trudny do ocenienia bez odpowiedniej kontroli.
Wewnątrz kanałów mogą występować osady ograniczające przepływ i pogarszające odbiór ciepła. Problem może być niewidoczny podczas zwykłych oględzin, a ujawnić się dopiero w trakcie prób w postaci wydłużonego czasu chłodzenia lub nierównomiernej temperatury narzędzia.
Przed produkcją należy również zweryfikować szczelność instalacji, rozmieszczenie przyłączy i sposób podłączenia obiegów. Dobrze opisane wejścia i wyjścia znacznie ułatwiają późniejsze przezbrojenia oraz ograniczają ryzyko pomyłki operatora.
Przyłącza hydrauliczne, pneumatyczne i elektryczne muszą współpracować z wyposażeniem zakładu
Bardziej rozbudowane formy mogą korzystać nie tylko z wody chłodzącej. Narzędzia wyposażone w suwaki, rdzenie czy dodatkowe mechanizmy mogą wymagać hydrauliki albo pneumatyki. Formy gorącokanałowe potrzebują natomiast odpowiedniego zasilania i sterowania temperaturą.
Przed montażem trzeba sprawdzić rodzaje zastosowanych złączy, wymagane ciśnienia robocze, liczbę stref grzewczych, parametry elektryczne oraz sposób sterowania.
Jeżeli standard zastosowany przez poprzedni zakład różni się od wyposażenia nowego miejsca produkcji, konieczne może być przygotowanie odpowiednich przyłączy lub adapterów. Takie kwestie najlepiej rozwiązać przed planowanym terminem uruchomienia, zamiast odkrywać brak kompatybilności dopiero po zamontowaniu ciężkiego narzędzia na maszynie.
Dokumentacja formy znacząco skraca czas potrzebny na przygotowanie pierwszych prób
Kompletna dokumentacja techniczna potrafi zaoszczędzić wiele godzin pracy. Szczególnie przydatne są rysunki narzędzia, schematy chłodzenia, dokumentacja układu gorącokanałowego, zestawienie części zamiennych oraz informacje dotyczące czujników i dodatkowego wyposażenia.
Dużą wartość mają również dane procesowe z poprzedniego miejsca produkcji. Temperatury stref cylindra, temperatura formy, czasy poszczególnych etapów, ustawienia docisku czy informacje dotyczące suszenia granulatu tworzą dobry punkt wyjścia do pierwszej próby.
Nie oznacza to, że parametry można przenieść między maszynami bez żadnych zmian. Konstrukcja jednostki wtryskowej, średnica ślimaka oraz sposób sterowania mogą być inne. Dane historyczne pomagają jednak znacznie szybciej znaleźć właściwe okno procesowe.
Znajomość materiału stosowanego wcześniej w formie ułatwia bezpieczne odtworzenie procesu
W przypadku powierzonego narzędzia warto ustalić nie tylko ogólną nazwę polimeru, lecz również dokładny gatunek materiału. Dwa tworzywa należące do tej samej rodziny mogą różnić się płynnością, skurczem, zawartością dodatków oraz wymaganiami dotyczącymi temperatury.
Jeśli dostępna jest dokumentacja materiałowa, należy wykorzystać ją podczas przygotowania prób. Istotne może być również suszenie granulatu, dozowanie barwnika czy stosowanie konkretnego dodatku technologicznego.
W praktyce przygotowanie narzędzia i dobór materiału są ze sobą mocno związane. Przy poszukiwaniu informacji dotyczących przetwórstwa tworzyw oraz produkcji wtryskowej pomocnym punktem odniesienia może być również Chemos.pl, zwłaszcza gdy uruchomienie obejmuje jednocześnie weryfikację materiału i parametrów procesu.
Czyszczenie oraz konserwacja przed montażem zmniejszają ryzyko problemów podczas prób
Forma, która przez dłuższy czas pozostawała w magazynie, nie powinna trafiać bezpośrednio na wtryskarkę. Środki zabezpieczające powierzchnie na czas przechowywania trzeba odpowiednio usunąć, a elementy ruchome sprawdzić i przygotować zgodnie z wymaganiami konstrukcji.
Należy zwrócić uwagę na ewentualne ślady korozji oraz zabrudzenia w gniazdach. Warto także skontrolować stan elementów wymagających smarowania.
Sposób czyszczenia powinien być dostosowany do materiałów oraz rodzaju powierzchni. Polerowane gniazdo odpowiedzialne za wygląd elementu dekoracyjnego wymaga innego traktowania niż powierzchnia robocza niewidocznego komponentu technicznego. Nieumiejętne czyszczenie może pozostawić trwałe ślady na powierzchni formującej.
Bezpieczny montaż narzędzia wymaga zaplanowania transportu i mocowania na wtryskarce
Formy wtryskowe potrafią ważyć od kilkudziesięciu kilogramów do wielu ton, dlatego ich przemieszczanie powinno odbywać się zgodnie z ustaloną procedurą. Przed montażem trzeba znać masę narzędzia i dobrać wyposażenie transportowe o odpowiednim udźwigu.
Po umieszczeniu formy pomiędzy płytami maszyny należy prawidłowo ją zamocować. Ważne jest również ustawienie względem dyszy wtryskarki i sprawdzenie współpracy pierścienia centrującego.
Dopiero po mechanicznym zabezpieczeniu można przechodzić do kolejnych przyłączy. Pośpiech na tym etapie jest szczególnie niewskazany – błędny montaż może uszkodzić zarówno kosztowną formę, jak i samą maszynę.
Pierwsze cykle powinny służyć przede wszystkim bezpiecznemu sprawdzeniu działania formy
Po zamontowaniu narzędzia nie rozpoczyna się od razu produkcji z maksymalną wydajnością. Pierwsze ruchy formy powinny pozwolić potwierdzić prawidłowe działanie mechanizmów, wypychaczy, suwaków, rdzeni oraz pozostałych elementów.
Następnie można przejść do prób z tworzywem. Parametry ustawia się w sposób kontrolowany, obserwując zachowanie materiału oraz kolejne wypraski. Sprawdza się między innymi prawidłowość wypełnienia gniazd, odpowietrzenie, działanie układu wlewowego i sposób wyjmowania części.
Przy formach wielogniazdowych należy również zwrócić uwagę na równomierność wypełniania poszczególnych gniazd. Widoczne różnice mogą wskazywać na potrzebę dalszej regulacji lub diagnostyki narzędzia.
Ocena pierwszych wyprasek pozwala oddzielić problemy procesu od problemów samego narzędzia
Pierwsze wykonane elementy dostarczają wielu informacji o kondycji formy. Należy ocenić wygląd powierzchni, obecność wypływek, niedolewów, zapadnięć, przypaleń, widocznych linii łączenia czy innych niepożądanych cech.
Równocześnie warto przeprowadzić pomiary wymiarowe. Jeśli dostępny jest zatwierdzony wzorzec produktu lub dokumentacja wymiarowa, nowe wypraski można porównać z wymaganiami klienta.
Nie każda wada oznacza uszkodzenie formy. Część problemów można usunąć poprzez zmianę parametrów procesu. Inne mogą wynikać z niedrożnego odpowietrzenia, zużycia powierzchni podziału, problemów z układem chłodzenia lub niewłaściwego działania mechanizmów. Ważna jest więc diagnoza przyczyny, a nie przypadkowe korygowanie ustawień maszyny.
Próba technologiczna powinna zakończyć się ustaleniem stabilnego okna procesowego
Uzyskanie jednej poprawnej wypraski nie oznacza jeszcze, że narzędzie jest gotowe do seryjnej pracy. Proces powinien działać stabilnie przez kolejne cykle i zapewniać odpowiednią powtarzalność.
Podczas próby warto obserwować:
- czas cyklu,
- masę wyprasek,
- powtarzalność wymiarów,
- temperaturę formy,
- jakość powierzchni,
- sposób wyjmowania detali,
- stabilność napełniania wszystkich gniazd,
- zachowanie układu chłodzenia,
- pracę elementów ruchomych.
Po znalezieniu właściwych ustawień należy je zapisać. Tworzy się w ten sposób kartę technologiczną, która będzie podstawą kolejnych uruchomień tej samej formy.
Protokół przyjęcia formy chroni interes klienta oraz zakładu realizującego produkcję
Przy powierzonym narzędziu bardzo dobrym rozwiązaniem jest udokumentowanie jego stanu w momencie przyjęcia. Pozwala to jasno określić, które ślady użytkowania czy uszkodzenia występowały wcześniej.
Dokumentacja może zawierać numer formy, masę, wymiary, liczbę gniazd, listę wyposażenia dodatkowego, opis stanu technicznego oraz informacje o brakujących elementach. Warto zapisać również ustalenia dotyczące ewentualnych napraw.
Takie podejście ogranicza późniejsze nieporozumienia. Jest szczególnie istotne, gdy forma ma znaczną wartość albo będzie pozostawała w zakładzie przez dłuższy czas.
Dobrze przygotowana forma powierzona może szybko wejść w stabilną produkcję seryjną
Przeniesienie istniejącej formy do innego zakładu może być skutecznym sposobem na kontynuowanie produkcji bez ponoszenia kosztu budowy nowego narzędzia. Warunkiem jest jednak profesjonalne przygotowanie całego procesu.
Najwięcej problemów pojawia się wtedy, gdy zakłada się pełną kompatybilność narzędzia z nową maszyną bez wcześniejszego sprawdzenia parametrów. W praktyce należy zweryfikować zarówno mechanikę formy, jak i chłodzenie, przyłącza, układ wtryskowy, wymagania materiałowe oraz możliwości dostępnej wtryskarki.
Dopiero po przeprowadzeniu kontroli, prób technologicznych i oceny wyprasek można bezpiecznie przejść do regularnej produkcji. Dobrze wykonane wdrożenie formy powierzonej zmniejsza ryzyko przestojów, chroni narzędzie i pozwala szybciej osiągnąć oczekiwaną powtarzalność detali.
FAQ – najczęstsze pytania dotyczące powierzonych form wtryskowych
Czy używaną formę można od razu zamontować na nowej wtryskarce?
Nie zawsze. Najpierw trzeba sprawdzić jej wymiary, sposób mocowania, wymaganą siłę zwarcia, jednostkę wtryskową oraz kompatybilność wszystkich przyłączy.
Czy dokumentacja techniczna formy jest konieczna?
Nie w każdym przypadku jest dostępna, ale zdecydowanie ułatwia uruchomienie. Szczególnie wartościowe są rysunki, schematy chłodzenia, informacje o układzie gorącokanałowym oraz wcześniejsze parametry produkcyjne.
Co należy sprawdzić w używanej formie przed rozpoczęciem produkcji?
Kontroli powinny podlegać między innymi powierzchnie formujące, płaszczyzna podziału, wypychacze, prowadzenia, elementy ruchome, układ chłodzenia oraz wszystkie przyłącza.
Czy przed produkcją seryjną trzeba wykonywać próbę technologiczną?
Takie rozwiązanie jest bardzo wskazane. Próba pozwala sprawdzić działanie narzędzia, dobrać parametry oraz ocenić jakość i powtarzalność wyprasek.
Kto powinien odpowiadać za naprawę powierzonej formy?
Zakres odpowiedzialności warto ustalić pomiędzy właścicielem narzędzia a zakładem produkcyjnym przed rozpoczęciem współpracy. Stan formy w momencie przekazania najlepiej udokumentować w protokole przyjęcia.